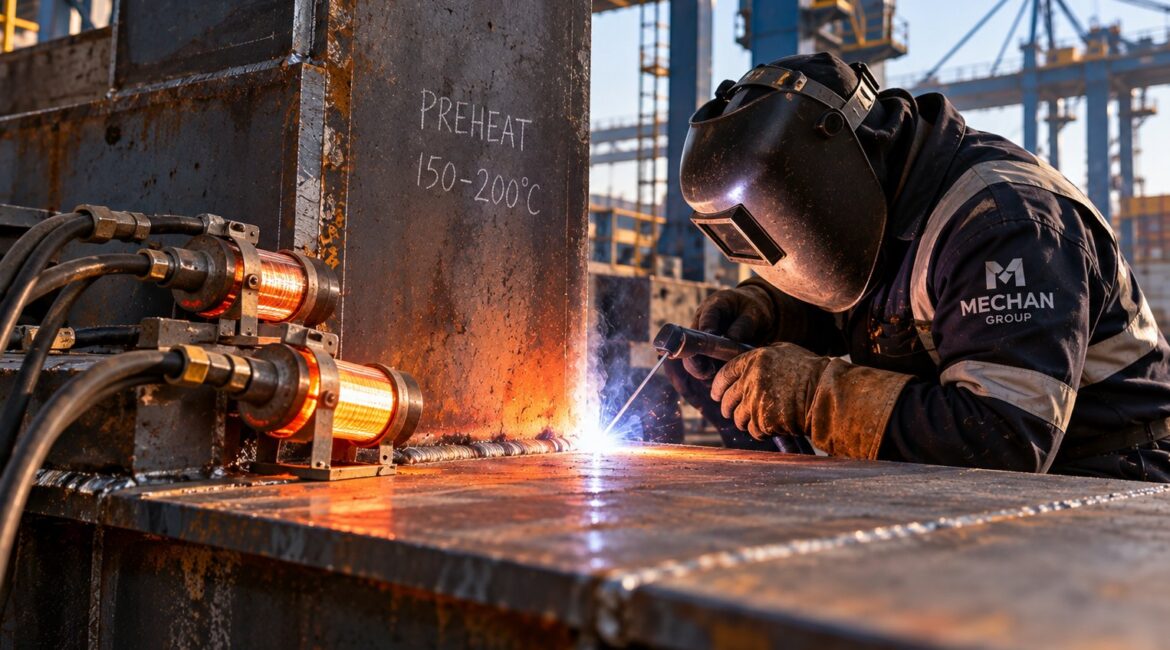
Ağır sanayi, çelik konstrüksiyon ve makine imalatı projelerinde kaynak işlemleri, yapıların dayanıklılığını ve güvenilirliğini doğrudan etkileyen önemli üretim süreçlerindendir. Özellikle kalın kesitli çelik malzemelerin birleştirilmesinde kaynak bölgesinin sıcaklık kontrolü büyük önem taşır.
Kaynak öncesinde uygulanan ön tavlama işlemi, belirli malzeme ve kaynak koşullarında çatlak oluşumu riskini azaltmak ve kaynaklı birleşimin kalitesini desteklemek amacıyla kullanılır. Doğru sıcaklık değerlerinin belirlenmesi ve kontrollü şekilde uygulanması, kaynak mühendisliğinin önemli aşamalarından biridir.
Kaynak İşlemlerinde Ön Tavlama Nedir?
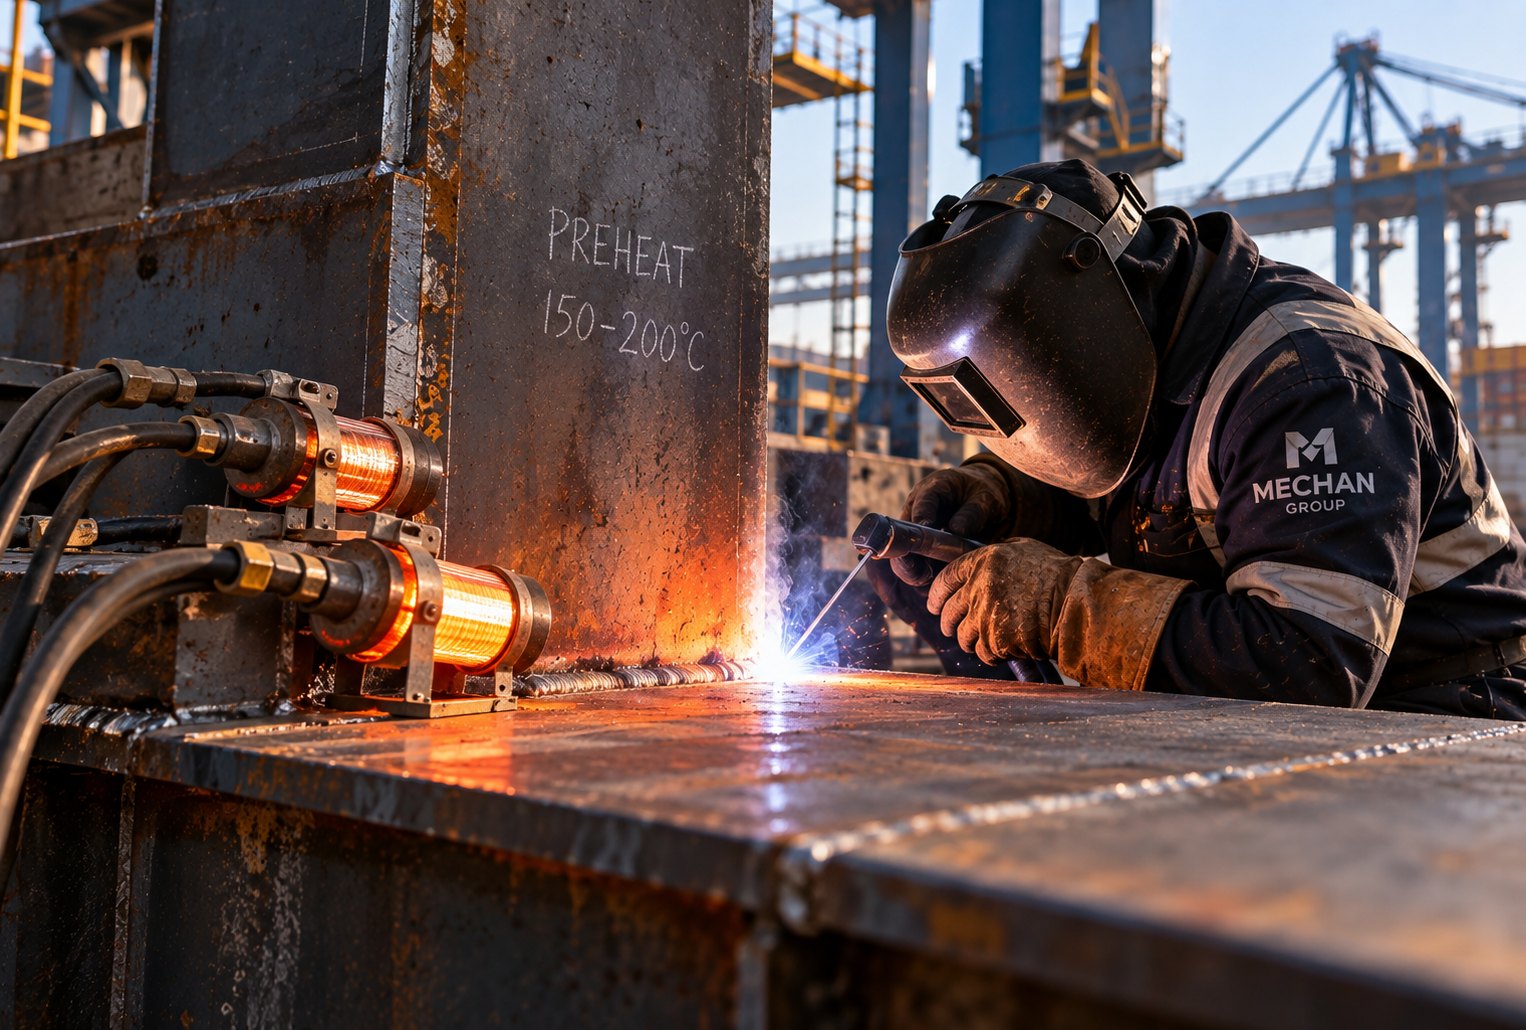
Ön tavlama, kaynak işlemine başlamadan önce birleştirilecek malzemenin kaynak bölgesi ve çevresinin belirli bir sıcaklığa kadar ısıtılması işlemidir.
Bu uygulama, kaynak sırasında oluşan sıcaklık değişimlerinin kontrol edilmesine yardımcı olur. Özellikle bazı karbon çelikleri, düşük alaşımlı çelikler ve kalın kesitli malzemelerde kaynak bölgesinin çok hızlı soğuması istenmeyen metalurjik değişimlere neden olabilir.
Ön tavlama sayesinde soğuma hızı düşürülerek sert ve çatlamaya duyarlı mikroyapıların oluşma riski azaltılabilir.
Ancak her kaynak uygulamasında ön tavlama gerekli değildir. İşlemin uygulanıp uygulanmayacağı, malzemenin özellikleri ve kaynak prosedürünün gerekliliklerine göre belirlenmelidir.
Kaynak Öncesi Tavlama Neden Önemlidir?
Kaynak işlemi sırasında malzeme, yüksek sıcaklıklara maruz kalır. Kaynak bölgesinin çevresindeki metal ise daha düşük sıcaklıkta bulunduğundan hızlı ısı transferi gerçekleşebilir.
Bu durum özellikle kalın kesitli ve yüksek karbon eşdeğerine sahip çeliklerde hızlı soğumaya neden olabilir.
Hızlı soğuma sonucunda ısıdan etkilenen bölgede sertleşme meydana gelebilir. Sertleşmenin yanı sıra hidrojen ve çekme gerilmelerinin etkisiyle soğuk çatlak oluşma riski artabilir.
Ön tavlama, soğuma hızını düşürerek hidrojenin kaynak bölgesinden uzaklaşmasına daha fazla zaman tanır. Böylece uygun kaynak sarf malzemesi, kontrollü ısı girdisi ve doğru kaynak prosedürüyle birlikte çatlak riskinin azaltılmasına katkı sağlar.
Ön Tavlama Sıcaklığı Nasıl Belirlenir?
Kaynak işlemlerinde uygulanacak ön tavlama sıcaklığı, sabit bir değer değildir. Malzemenin kimyasal bileşimi, karbon eşdeğeri, kalınlığı, bağlantı geometrisi ve kaynak yöntemi gibi birçok faktöre bağlıdır.
Özellikle malzemenin karbon eşdeğeri, kaynaklanabilirliğin değerlendirilmesinde önemli bir göstergedir. Karbon eşdeğeri yükseldikçe bazı çeliklerde sertleşme ve hidrojen çatlağı riski artabilir.
Bunun yanında birleşimin kısıtlanma derecesi, kullanılan kaynak sarf malzemesinin hidrojen seviyesi ve kaynak sırasında oluşan ısı girdisi de dikkate alınmalıdır.
Ön tavlama sıcaklığı, ilgili standartlar ve onaylı kaynak prosedürü şartnamesi (WPS) doğrultusunda belirlenmelidir.
Kalın Kesitli Çeliklerde Ön Tavlamanın Etkisi
Ağır çelik konstrüksiyon projelerinde kullanılan kalın levhalar ve büyük kesitli yapı elemanları, kaynak sırasında önemli miktarda ısıyı çevre bölgelere iletebilir.
Bu durum, kaynak bölgesinde hızlı soğuma ve yüksek sıcaklık farklılıklarının oluşmasına neden olabilir.
Kalın kesitli malzemelerde ön tavlama uygulanması, uygun koşullarda kaynak bölgesindeki soğuma hızının kontrol edilmesine yardımcı olur.
Özellikle liman ekipmanları, ağır makine şaseleri, endüstriyel taşıyıcı sistemler ve büyük çelik konstrüksiyon birleşimlerinde sıcaklık kontrolü kaynak kalitesi açısından önemli olabilir.
Bununla birlikte ön tavlama, kaynaklı birleşimde oluşabilecek tüm deformasyonları veya kalıntı gerilmeleri ortadan kaldırmaz. Bu etkilerin kontrolü için kaynak sırası, bağlantı tasarımı ve diğer imalat parametreleri de değerlendirilmelidir.
Ön Tavlama İşlemi Nasıl Uygulanır?
Ön tavlama işlemi, malzemenin boyutuna ve saha koşullarına göre farklı ısıtma yöntemleriyle gerçekleştirilebilir.
Endüstriyel uygulamalarda elektrik dirençli ısıtıcılar, indüksiyon sistemleri ve uygun koşullarda kontrollü alevli ısıtma yöntemleri kullanılabilir.
Isıtma sırasında kaynak bölgesinin ve gerekli çevre alanın hedef sıcaklığa ulaşması sağlanmalıdır. Sıcaklık ölçümleri, uygun termokupllar, temaslı ölçüm cihazları veya prosedürde izin verilen diğer yöntemlerle gerçekleştirilebilir.
Kaynak işlemi boyunca minimum paso arası sıcaklık gerekliliklerine uyulması ve belirlenen maksimum sıcaklıkların aşılmaması önemlidir.
Kontrolsüz veya aşırı ısıtma, malzeme özelliklerini ve kaynaklı birleşimin performansını olumsuz etkileyebilir.
Ön Tavlama ile Kaynak Sonrası Isıl İşlem Arasındaki Fark
Ön tavlama ve kaynak sonrası ısıl işlem, farklı amaçlarla uygulanan iki ayrı işlemdir.
Ön tavlama, kaynak başlamadan önce gerçekleştirilir ve esas olarak kaynak sırasındaki soğuma koşullarını kontrol etmeyi hedefler.
Kaynak sonrası ısıl işlem ise malzeme ve proje gerekliliklerine bağlı olarak kaynak tamamlandıktan sonra uygulanır. Belirli uygulamalarda kalıntı gerilmelerin azaltılması veya malzeme özelliklerinin istenen seviyeye getirilmesi amacıyla kullanılabilir.
Her iki işlem de sıcaklık ve süre bakımından kontrollü uygulanmalıdır. Ön tavlama yapılmış olması, gerekli görülen kaynak sonrası ısıl işlemin yerine geçtiği anlamına gelmez.
Kaynak Kalitesinde Mühendislik ve Kontrolün Önemi
Endüstriyel kaynak uygulamalarında kaliteli bir birleşim elde edilebilmesi, yalnızca doğru kaynak yönteminin seçilmesine bağlı değildir.
Malzeme özelliklerinin değerlendirilmesi, uygun kaynak prosedürünün hazırlanması, kaynakçı yeterlilikleri ve sıcaklık kontrolleri birlikte ele alınmalıdır.
Ön tavlama gerekliliklerinin belirlenmesinde EN 1011-2 gibi ilgili teknik standartlardan yararlanılabilir. Uygulamanın doğrulanmasında ise projeye uygun WPS ve kaynak prosedürü yeterlilik kayıtları dikkate alınmalıdır.
Kaynak işlemi sonrasında gerçekleştirilen görsel kontroller ve gerekli tahribatsız muayene uygulamaları, birleşim kalitesinin değerlendirilmesine katkı sağlar.
Mechan Group ile Endüstriyel Kaynak ve Çelik İmalat Çözümleri
Ağır sanayi ve çelik konstrüksiyon projelerinde kaynak kalitesinin korunması, mühendislik hesapları ve kontrollü imalat süreçleriyle mümkündür.
Mechan Group, kaynak mühendisliği, ağır çelik konstrüksiyon ve endüstriyel imalat alanlarındaki faaliyetleriyle farklı sektörlerin teknik gereksinimlerine yönelik çözümler sunmaktadır.
Ön tavlama gibi sıcaklık kontrolü gerektiren uygulamalarda doğru prosedürlerin belirlenmesi ve imalat sürecinin uygun şekilde yönetilmesi, kaynaklı yapıların güvenilirliğini ve uzun süreli performansını destekler.