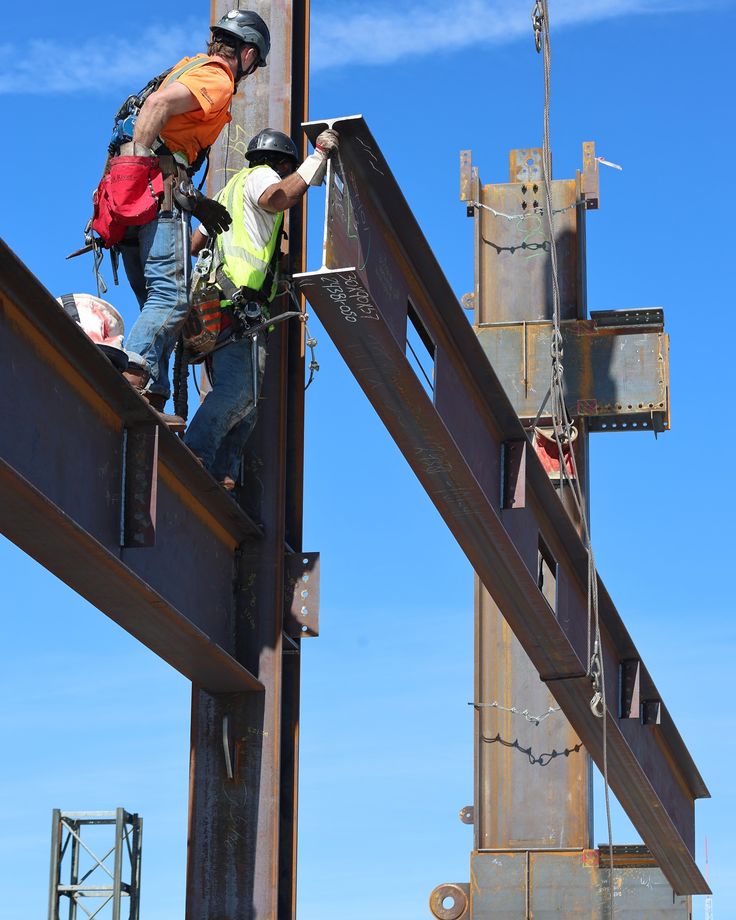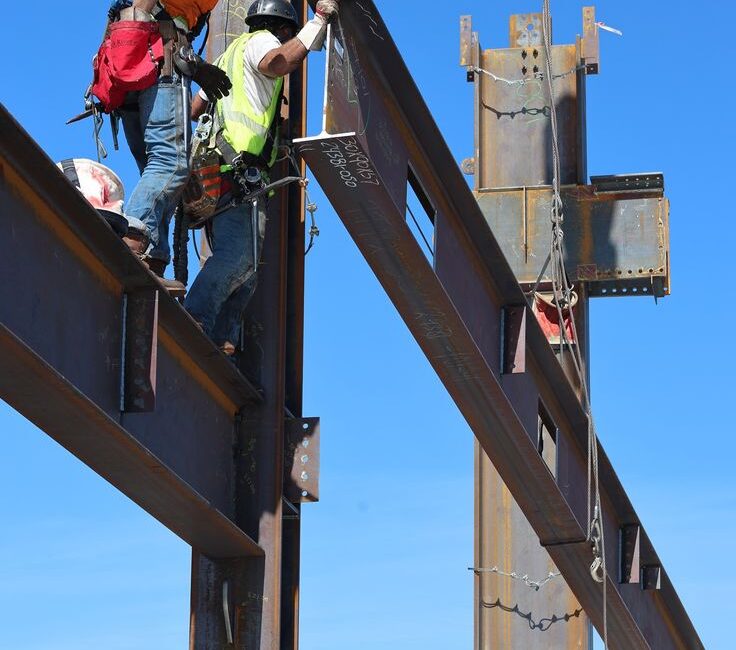
Endüstriyel tesislerde, liman vinçlerinde, ağır iş makinelerinde ve çelik konstrüksiyon sistemlerinde kullanılan kaynaklı yapılar, çalışma ömürleri boyunca farklı mekanik zorlanmalara maruz kalır. Tekrarlanan yükler, titreşim, darbe, korozyon ve çevresel etkiler zaman içerisinde kaynak bağlantılarında veya ana malzemede çeşitli hasarlara neden olabilir.
Bu hasarların giderilmesinde kullanılan tamir kaynağı, yalnızca çatlak bölgesinin yeniden kaynakla doldurulması değildir. Hasarın nedeninin belirlenmesi, uygun onarım yönteminin seçilmesi, kaynak işleminin kontrollü uygulanması ve sonrasında bağlantının değerlendirilmesi gereken kapsamlı bir mühendislik sürecidir.
Özellikle yük taşıyan çelik konstrüksiyonlarda doğru planlanmış bir kaynak onarımı, ekipmanın yeniden güvenli şekilde hizmete alınabilmesi açısından kritik öneme sahiptir.
Kaynaklı Çelik Yapılarda Hasarlar Neden Oluşur?
Kaynaklı çelik yapılarda meydana gelen hasarlar, her zaman kaynak uygulamasındaki bir kusurdan kaynaklanmaz. Yapının tasarımı, çalışma koşulları, yük aktarımı ve bakım geçmişi de hasarın oluşumunda etkili olabilir.
Örneğin liman vinçlerinde yük kaldırma ve indirme hareketleri, çelik konstrüksiyon üzerinde sürekli değişen gerilmeler oluşturur. Zaman içerisinde tekrarlanan bu gerilmeler, özellikle kaynak dikişi çevresindeki kritik bölgelerde yorulma çatlaklarının gelişmesine neden olabilir.
Endüstriyel tesislerde ise titreşim, aşırı yükleme, darbe, hizalama bozuklukları ve korozyon gibi etkenler kaynaklı bağlantıların dayanımını olumsuz etkileyebilir.
Kaynaklı yapılarda karşılaşılan sorunlar arasında yorulma çatlakları, yetersiz nüfuziyet, birleşme eksiklikleri, gözenekler, kaynak metali içerisindeki kalıntılar ve korozyona bağlı kesit kayıpları yer alır.
Bu nedenle onarım öncesinde yalnızca görünen hasara değil, hasarı meydana getiren çalışma koşullarına da odaklanılması gerekir.
Çelik Konstrüksiyonlarda Çatlak Tespiti ve Hasar Analizi
Başarılı bir tamir kaynağının ilk aşaması, hasarlı bölgenin doğru şekilde değerlendirilmesidir.
Yüzeyde görülen bir çatlak, malzemenin iç kesimlerine doğru ilerlemiş olabilir. Benzer şekilde, kaynak dikişinde gözle fark edilmeyen süreksizlikler de bulunabilir.
Bu nedenle hasarın niteliğine ve bağlantının erişilebilirliğine göre görsel muayene, manyetik parçacık muayenesi, sıvı penetrant muayenesi veya uygun diğer tahribatsız muayene yöntemlerinden yararlanılabilir.
Özellikle vinç bomları, mast bağlantıları, taşıyıcı kirişler, mafsal bölgeleri ve ağır yük aktaran kaynaklı birleşimlerde çatlağın konumu kadar ilerleme yönü de önemlidir.
Hasar analizi sırasında malzeme kalınlığı, bağlantı geometrisi, önceki onarımlar ve bölgedeki yük aktarımı birlikte değerlendirilmelidir.
Tamir Kaynağı Öncesinde Hasarlı Bölgenin Hazırlanması
Kaynak onarımında en önemli konulardan biri, hasarlı malzemenin uygun yöntemle uzaklaştırılmasıdır.
Çatlak bulunan bir bölgenin doğrudan üzerinden kaynak geçilmesi, mevcut hasarın tamamen giderildiği anlamına gelmez. Çatlak, yeni kaynak metalinin altında kalabilir ve ekipman tekrar çalışmaya başladığında ilerlemeye devam edebilir.
Bu nedenle çatlaklı veya kusurlu bölge, belirlenen onarım planına uygun olarak taşlama, mekanik işleme ya da kontrollü oyma yöntemleriyle temizlenebilir.
Hazırlanan kaynak ağzının geometrisi, kaynak metalinin yeterli nüfuziyet sağlayabilmesi açısından önemlidir. Keskin geçişler, yüzey kalıntıları ve uygun olmayan oluk geometrileri yeni süreksizliklerin oluşmasına neden olabilir.
Hasarlı bölge uzaklaştırıldıktan sonra, kaynak işlemine geçilmeden önce gerekli kontrollerin yapılması onarımın güvenilirliğini artırır.
Tamir Kaynağında Malzeme Uyumu ve Kaynak Prosedürü
Her çelik malzeme aynı kaynak yöntemiyle ve aynı parametrelerle onarılamaz.
Ana malzemenin kimyasal bileşimi, kalınlığı, dayanım özellikleri ve kaynaklanabilirliği, uygulanacak tamir yöntemini doğrudan etkiler.
Özellikle yüksek dayanımlı yapı çeliklerinde kontrolsüz ısı girdisi, hızlı soğuma veya uygun olmayan ilave metal kullanımı kaynak bölgesinde sertleşme ve çatlak riskini artırabilir.
Bu nedenle onarım işlemlerinde uygun kaynak prosedürünün belirlenmesi önemlidir.
Kaynak prosedürü hazırlanırken kaynak yöntemi, ilave metal seçimi, kaynak pozisyonu, ön ısıtma gereksinimi, pasolar arası sıcaklık ve gerekli kontroller değerlendirilmelidir.
Onarımın amacı yalnızca iki metal yüzeyi birleştirmek değil, bağlantının ihtiyaç duyulan mekanik özelliklerini ve yapısal bütünlüğünü yeniden sağlayabilmektir.
Liman Vinçlerinde ve Ağır Çelik Yapılarda Tamir Kaynağı
Limanlarda kullanılan konteyner vinçleri, mobil liman vinçleri, portal vinçler ve diğer ağır kaldırma ekipmanları, yüksek yüklerin tekrarlı olarak taşındığı sistemlerdir.
Bu ekipmanlarda bom bağlantıları, mast yapıları, taşıyıcı kirişler, mafsal kulakları ve çeşitli çelik konstrüksiyon birleşimleri kritik yük aktarım bölgeleri oluşturur.
Bu bölgelerde gelişen çatlakların onarımı, sıradan bir kaynak uygulamasından farklı olarak yapısal değerlendirme gerektirebilir.
Örneğin bir vinç bağlantısında sürekli tekrarlayan çatlak, yalnızca kaynak dikişinin kalitesiyle ilgili olmayabilir. Bağlantı geometrisi, eksen kaçıklığı, aşınmış pim veya burçlar ve yük dağılımındaki düzensizlikler de hasarın tekrar oluşmasına katkıda bulunabilir.
Böyle durumlarda yalnızca kaynak dikişinin yenilenmesi yeterli olmayabilir. Hasarın nedenine bağlı olarak bağlantı bölgesinin yeniden tasarlanması, hasarlı parçanın değiştirilmesi veya mühendislik hesabıyla doğrulanmış bir yapısal güçlendirme çözümü gerekebilir.
Kaynaklı Yapılarda Lokal Onarım mı, Parça Değişimi mi?
Hasar görmüş her çelik konstrüksiyon elemanının kaynakla onarılması teknik veya ekonomik açıdan uygun olmayabilir.
Özellikle geniş kesit kayıpları, ileri seviyede deformasyon, tekrarlayan çatlaklar veya kritik bağlantı bölgelerindeki hasarlarda parça değişimi daha uygun bir çözüm olabilir.
Bu nedenle onarım kararı verilirken hasarın boyutu, malzemenin durumu, bağlantının taşıdığı yük ve onarım sonrasındaki beklenen çalışma koşulları dikkate alınmalıdır.
Bazı uygulamalarda yalnızca belirli bir bölgenin kaynakla onarılması yeterli olurken, bazı durumlarda hasarlı sacın, profilin veya bağlantı elemanının yeniden imal edilmesi gerekebilir.
Önemli olan, ekipmanın kısa sürede tekrar çalışmasını sağlamaktan önce, seçilen çözümün yapısal açıdan uygunluğunu doğrulamaktır.
Tamir Kaynağı Sonrası Kontrol ve Kalite Değerlendirmesi
Kaynak işleminin tamamlanması, onarım sürecinin sona erdiği anlamına gelmez.
Onarılan bölgenin kaynak geometrisi, yüzey durumu ve gerekli durumlarda iç yapısı kontrol edilmelidir. Uygulanacak muayene yöntemleri, bağlantının kritikliği ve ilgili kabul kriterlerine göre belirlenmelidir.
Görsel muayene ile kaynak yüzeyindeki belirgin süreksizlikler değerlendirilebilirken, uygun tahribatsız muayene yöntemleriyle yüzey veya hacimsel kusurlar araştırılabilir.
Ayrıca onarım sırasında oluşabilecek şekil değişiklikleri, bağlantı ölçüleri ve montaj toleransları da kontrol edilmelidir.
Yük taşıyan vinç konstrüksiyonlarında ekipmanın yeniden hizmete alınması, yalnızca kaynak dikişinin görünüşüne göre değil, gerekli mühendislik değerlendirmeleri ve kontroller tamamlandıktan sonra kararlaştırılmalıdır.
Profesyonel Tamir Kaynağı Ekipman Ömrünü Nasıl Etkiler?
Doğru planlanmış bir tamir kaynağı, hasarlı çelik konstrüksiyon elemanlarının yeniden kullanılabilmesine ve bazı durumlarda yüksek maliyetli parça değişimlerinin önlenmesine katkı sağlayabilir.
Ancak onarımın uzun vadeli başarısı, hasarın tekrar oluşmasına neden olabilecek etkenlerin de değerlendirilmesine bağlıdır.
Özellikle sürekli yük altında çalışan vinçler ve ağır sanayi ekipmanlarında, kaynaklı bağlantıların periyodik kontrolü ve hasarların erken aşamada tespit edilmesi büyük önem taşır.
Tamir kaynağının mühendislik yaklaşımıyla ele alınması, beklenmeyen duruşların azaltılmasına ve bakım süreçlerinin daha etkin yönetilmesine yardımcı olabilir.
Mechan Group ile Kaynaklı Çelik Yapı Onarımı ve Revizyonu
Mechan Group, liman ekipmanları, endüstriyel vinçler ve ağır çelik konstrüksiyon sistemlerinde bakım, onarım, revizyon ve çelik imalat çözümleri sunmaktadır.
Kaynaklı yapıların hasar durumuna göre değerlendirilmesi, çatlak onarımları, hasarlı yapı elemanlarının yenilenmesi ve gerekli durumlarda çelik konstrüksiyon parçalarının yeniden imal edilmesi, firmanın çalışma alanları arasında yer almaktadır.
Kaynaklı çelik yapılarda kalıcı ve güvenilir bir onarım yaklaşımı, yalnızca mevcut çatlağı kapatmayı değil, hasarın nedenini anlamayı ve doğru mühendislik çözümünü uygulamayı gerektirir.