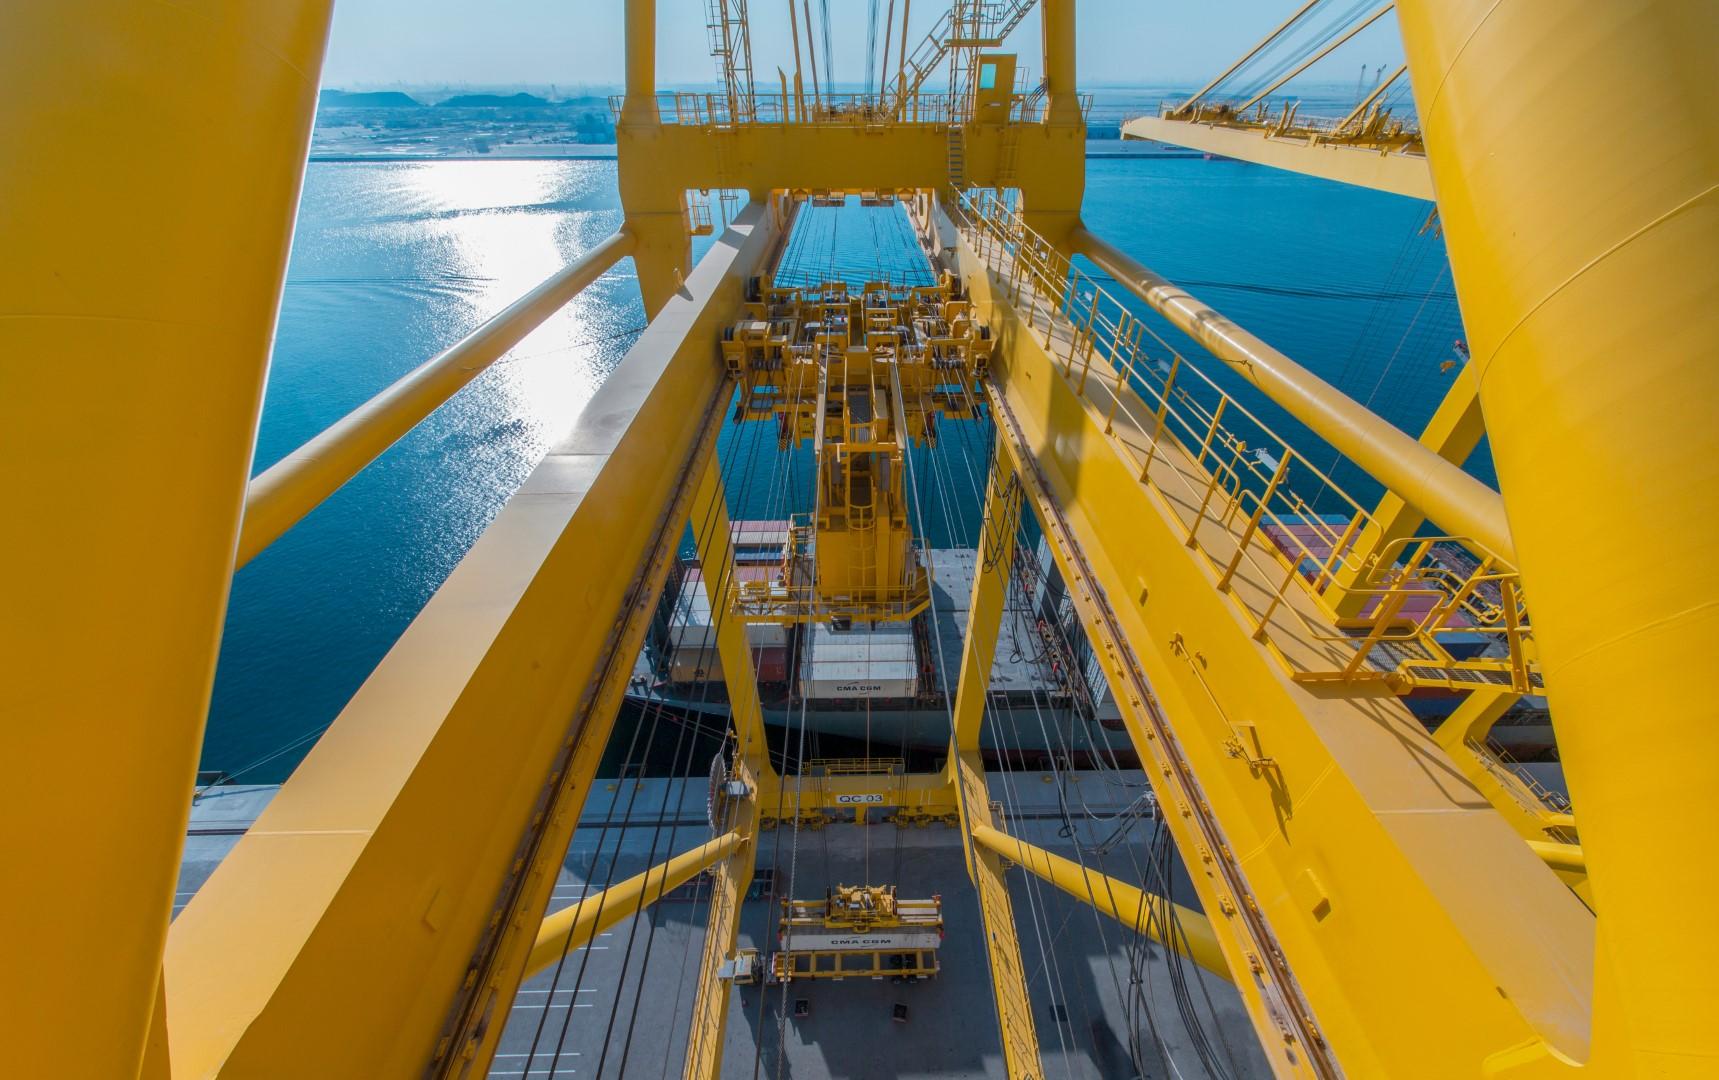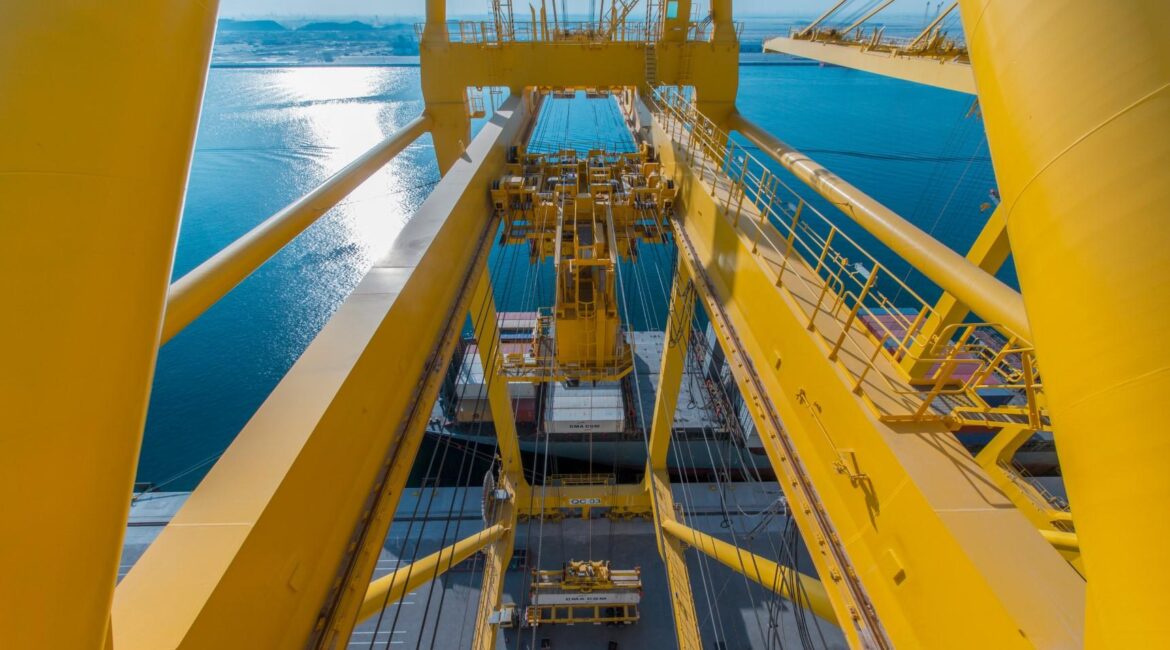
Liman vinçleri, konteyner elleçleme ekipmanları ve ağır sanayi tesislerinde kullanılan vinç sistemlerinin güvenli ve kesintisiz çalışabilmesi, ray sistemlerinin mekanik bütünlüğüne ve montaj hassasiyetine bağlıdır. Özellikle yüksek tekerlek yüklerine ve tekrarlı çalışma döngülerine maruz kalan trolley ve gantry raylarında kaynak kalitesi, ray doğrultusu ve bağlantı geometrisi kritik önem taşır.
Vinç trolley ray kaynağı, gantry ray kaynağı, ray alın kaynağı ve ray revizyonu, standart çelik konstrüksiyon kaynaklarından farklı teknik gerekliliklere sahip uzmanlık alanlarıdır. Ray çeliklerinin mekanik özellikleri, yüksek karbon içerikleri, kaynak sırasında oluşan ısıl gerilmeler ve hassas montaj toleransları, bu işlemlerin kontrollü kaynak prosedürleriyle gerçekleştirilmesini gerektirir.
Doğru uygulanan vinç rayı kaynak ve montaj işlemleri, ray birleşim noktalarında sürekliliğin sağlanmasına, tekerlek geçişlerindeki darbelerin azaltılmasına ve yürüyüş sistemlerinin daha dengeli çalışmasına katkıda bulunur.
Trolley Ray ve Gantry Ray Sistemleri Nedir?
Trolley rayları, özellikle liman tipi konteyner vinçlerinde yük kaldırma arabasının (trolley) bom ve köprü konstrüksiyonu üzerinde hareket etmesini sağlayan ray sistemleridir. Bu raylar, trolley tekerleklerinden aktarılan yükleri karşılar ve kaldırma arabasının belirlenen hat boyunca hareket etmesine imkân tanır.
Gantry rayları ise portal vinçlerin ve ray üzerinde hareket eden ağır hizmet vinçlerinin yürüyüş sistemlerinde kullanılır. Vinçten aktarılan yüksek tekerlek yükleri, yatay kuvvetler ve dinamik etkiler bu raylar üzerinden taşıyıcı yapıya iletilir.
Her iki ray sisteminde de kaynaklı birleşimlerin düzgünlüğü, ray eksenlerinin uyumu ve yüzey sürekliliği büyük önem taşır. Kaynak bölgesinde meydana gelen yükseklik farkları, hizalama hataları veya yüzey bozuklukları zamanla tekerlek aşınmasına, titreşime ve mekanik sistemlerde ilave zorlanmalara neden olabilir.
Bu nedenle trolley ve gantry raylarının kaynak işlemleri yalnızca iki ray parçasının birleştirilmesi olarak değil, bütün ray hattının çalışma performansını etkileyen teknik bir uygulama olarak değerlendirilmelidir.
Vinç Rayı Alın Kaynağı ve Kontrollü Kaynak Uygulamaları
Vinç rayları, yüksek aşınma direnci ve mekanik dayanım gereksinimleri nedeniyle özel çelik kalitelerinden üretilir. Bu çeliklerin karbon ve alaşım içerikleri, kaynak kabiliyetlerini doğrudan etkiler.
Özellikle yüksek karbonlu ray çeliklerinde uygun olmayan kaynak işlemleri, kaynak metalinde veya ısıdan etkilenen bölgede çatlak oluşumuna neden olabilir.
Bu nedenle vinç rayı alın kaynağı (crane rail butt welding) uygulamalarında ray malzemesinin özelliklerine uygun kaynak yöntemi, kaynak sarf malzemesi, ön tav sıcaklığı, pasolar arası sıcaklık ve kaynak sonrası soğutma koşulları belirlenmelidir.
Ray uçlarının hazırlanması, kaynak aralığının oluşturulması, rayların aynı eksende hizalanması ve kaynak sırasında oluşabilecek çekme etkilerinin kontrol edilmesi uygulamanın temel aşamalarıdır.
Kaynaklı birleşimin ray kesiti boyunca yeterli nüfuziyete sahip olması, yük aktarımının sürekliliği açısından önemlidir. Özellikle ağır hizmet vinçlerinde eksik nüfuziyet, birleşim bölgesinin tekrarlı yükler altında hasar görme riskini artırabilir.
Trolley Ray Kaynağında Ön Tav ve Isı Kontrolünün Önemi
Trolley raylarında kaynak öncesi ısıtma, kaynak bölgesinin kontrollü sıcaklık koşullarında birleştirilmesini sağlayan önemli işlemlerden biridir.
Teknik kaynak prosedürlerinde rayın birleşim bölgesinin her iki tarafında belirli bir mesafenin önceden ısıtılması, kaynak boyunca sıcaklığın takip edilmesi ve gerektiğinde yeniden ısıtma yapılması öngörülür.
Ön tav uygulaması, kaynak bölgesinin hızlı soğumasını sınırlandırmaya ve hidrojen kaynaklı çatlak riskini azaltmaya yardımcı olur.
Kaynak işleminin tamamlanmasının ardından, uygulanan prosedüre bağlı olarak kaynak sonrası ısıl işlem ve yalıtım altında kontrollü soğutma gerçekleştirilebilir.
Ancak her vinç rayı için aynı sıcaklık değerlerinin kullanılması doğru değildir. Ön tav ve kaynak sonrası ısıl işlem parametreleri, ray çeliğinin kimyasal bileşimine, kesit özelliklerine ve onaylı kaynak prosedürüne göre belirlenmelidir.
Bu yaklaşım, hem yeni ray montajlarında hem de mevcut trolley raylarının çatlak onarımı ve kısa ray değişimlerinde önem taşır.
Gantry Vinç Raylarında Kaynak, Montaj ve Hat Sürekliliği
Gantry vinç rayları, uzun mesafeli yürüyüş hareketleri ve yüksek tekerlek yükleri nedeniyle hassas montaj gerektirir.
Liman sahalarında, konteyner terminallerinde ve ağır sanayi tesislerinde kullanılan gantry vinçlerinin ray sistemleri, çoğu zaman birbirine eklenen uzun ray parçalarından oluşur.
Bu parçaların uygun yöntemlerle birleştirilmesi, sürekli bir yürüyüş hattı oluşturulmasına imkân tanır.
Gantry rail welding uygulamalarında rayların alın kaynağı, eksen hizalaması, kaynak sonrası yüzey düzeltme işlemleri ve ray bağlantı elemanlarının kontrolü birlikte değerlendirilmelidir.
Kaynak bölgesindeki geometrik süreklilik, vinç tekerleklerinin birleşim noktalarından geçerken ani darbelere maruz kalmasını azaltmaya yardımcı olur.
Bununla birlikte uzun ray hatlarında sıcaklık değişimleri, genleşme hareketleri, bağlantı sistemi ve taşıyıcı yapının özellikleri dikkate alınmalıdır. Sürekli kaynaklı ray tasarımı, projenin yapısal ve termal hareket gereksinimleriyle uyumlu olmalıdır.
Vinç Rayı Kaynak Yöntemleri ve Ray Çeliği Kaliteleri
Vinç rayı kaynaklarında kullanılabilecek yöntemler, ray kesitine, çelik kalitesine, uygulama sahasına ve teknik şartnameye göre değişir.
Endüstriyel vinç raylarının birleştirilmesinde kapalı ark kaynağı (Enclosed Arc Welding), alüminotermik kaynak (Aluminothermic Welding) ve yakma alın kaynağı (Flash Butt Welding) gibi yöntemler kullanılabilir.
Kapalı ark kaynağı, ray uçlarının uygun şekilde hazırlanması ve özel kaynak sarf malzemeleriyle birleştirilmesi esasına dayanır. Alüminotermik kaynak ise kontrollü metalürjik reaksiyonla elde edilen ergimiş metalin ray birleşiminde kullanılmasını sağlar.
Ray çeliklerinde 690 N/mm², 880 N/mm² ve 1080 N/mm² gibi nominal çekme dayanımı seviyeleri ile özel alaşımlı kalite seçenekleri bulunabilir. Ancak kaynak yönteminin yalnızca çekme dayanımına bakılarak belirlenmesi yeterli değildir.
Çeliğin karbon oranı, sertliği, alaşım bileşimi ve kaynaklanabilirliği birlikte değerlendirilmelidir. Bu nedenle kaynak uygulamalarında malzeme sertifikaları ve projeye uygun kaynak prosedürleri esas alınmalıdır.
Trolley Ray Çatlak Onarımı ve Kısa Ray Değişimi
Liman vinçlerinde trolley raylarının özellikle birleşim noktaları, bom mafsal bölgeleri ve yoğun yük geçişine maruz kalan kesimleri zaman içerisinde hasar görebilir.
Bu bölgelerde meydana gelen çatlaklar, yüzey bozulmaları ve lokal deformasyonlar trolley hareketinde titreşime, darbelere ve tekerlek aşınmasına yol açabilir.
Trolley rail repair kapsamında hasarlı ray bölgesi incelenerek kaynaklı onarımın teknik açıdan uygun olup olmadığı değerlendirilir.
Çatlağın büyüklüğü, ilerleme yönü, ray kesitindeki malzeme kaybı ve mevcut deformasyon durumu onarım kararını etkiler.
Onarımı uygun olmayan veya ileri düzeyde hasar görmüş kısa ray bölümlerinde ise ilgili ray parçasının sökülerek yenisiyle değiştirilmesi tercih edilebilir.
Kısa ray değişiminde yeni parçanın mevcut ray hattıyla eksen ve yükseklik bakımından uyumlu olması, kaynak sonrası yüzey geçişlerinin düzgün biçimde tamamlanması ve bağlantı elemanlarının yeniden kontrol edilmesi gerekir.
Bu işlemler, vinç rayının yalnızca hasarlı bölümünü yenilemekle kalmayıp bütün yürüyüş sisteminin çalışma koşullarını iyileştirmeyi amaçlar.
Vinç Rayı Montaj Toleransları ve Geometrik Kontroller
Trolley ve gantry raylarının performansında kaynak kalitesi kadar montaj geometrisi de belirleyicidir.
Rayların merkez mesafeleri, karşılıklı yükseklik farkları, boyuna doğrultuları, yatay kaçıklıkları ve üst yüzey düzgünlükleri teknik toleranslar içerisinde tutulmalıdır.
Trolley raylarına yönelik teknik montaj kriterlerinde ray merkez mesafesi için ±3 mm, iki metre boyunca yerel doğrultu sapması için ±1 mm ve boyuna veya enine ray eğimi için %0,3 gibi sınırlar tanımlanabilmektedir.
Bu değerler, ilgili montaj şartnamesi ve vinç tasarımına bağlı olarak değerlendirilmelidir. Her vinç sistemi için doğrudan geçerli kabul edilmemelidir.
Özellikle bom mafsal bölgelerinde ve ray birleşim noktalarında oluşabilecek küçük yükseklik farkları dahi trolley tekerleklerinde darbe etkisi oluşturabilir.
Bu nedenle kaynak ve montaj çalışmalarının ardından ray hattının ölçüsel kontrollerinin gerçekleştirilmesi, yüzey sürekliliğinin doğrulanması ve bağlantı sistemlerinin incelenmesi önemlidir.
Kaynak Sonrası Taşlama, Muayene ve Fonksiyon Kontrolleri
Vinç rayı kaynak işleminin tamamlanması, uygulamanın son aşaması değildir.
Kaynak sonrasında ray başındaki fazla kaynak metalinin uygun yöntemlerle temizlenmesi ve tekerlek temas yüzeyinin rayın orijinal profiline uyumlu hâle getirilmesi gerekir.
Taşlama işlemlerinde ray başının geometrisi korunmalı, birleşim bölgesinde çukurlaşma veya ani yükseklik değişimleri oluşmamalıdır.
Kaynak kalitesinin değerlendirilmesinde görsel muayene ve teknik şartnamenin gerektirdiği tahribatsız muayene yöntemleri kullanılabilir. Özellikle iç süreksizliklerin değerlendirilmesi gereken durumlarda ultrasonik muayene önemli bir kontrol yöntemidir.
Son aşamada ray hizalaması, bağlantı elemanları ve vinç yürüyüş sisteminin çalışma durumu kontrol edilerek ekipmanın işletmeye alınmasına yönelik uygunluk değerlendirmesi gerçekleştirilir.
Profesyonel Trolley ve Gantry Ray Kaynağı Hizmetleri
Liman ve ağır sanayi vinçlerinde ray sistemlerinin güvenilirliği, işletme sürekliliği ve bakım maliyetleri üzerinde doğrudan etkilidir.
Bu nedenle yeni ray montajlarında, kaynaklı ray birleşimlerinde ve mevcut rayların revizyonunda teknik şartnamelere uygun çalışma planlaması büyük önem taşır.
Mechan Group, endüstriyel kaynak, ağır çelik konstrüksiyon ve mekanik bakım-onarım alanındaki mühendislik yaklaşımıyla trolley ve gantry ray sistemlerine yönelik kaynak, montaj, hasar değerlendirme ve revizyon çözümleri sunmaktadır.
Projeye özel teknik gereksinimler doğrultusunda vinç rayı alın kaynağı, trolley ray çatlak onarımı, kısa ray değişimi, gantry ray birleşimlerinin yenilenmesi, ray doğrultu kontrolleri ve bağlantı konstrüksiyonlarının revizyonu gibi çalışmalar planlanabilir.
Yeni kurulacak vinç sistemlerinde veya mevcut ekipmanların bakım ve yenileme projelerinde, rayların malzeme özellikleri ve çalışma koşulları dikkate alınarak uygun uygulama yöntemi belirlenir.
Vinç trolley ray kaynağı, gantry ray kaynağı, ray montajı veya hasarlı vinç raylarının onarımı için teknik çizimlerinizi, ray kesit bilgilerinizi ve mevcut hasar durumunu paylaşarak projenize özel teknik değerlendirme ve teklif talep edebilirsiniz.